Som en erfaren producent af aluminiumsstøbning,XuxinggiverLavtryks trykstøbningløsninger til industrielle applikationer, der kræver kontrolleret metalfyldning, ensartet kvalitet og pålidelig mekanisk ydeevne. At forstå denne proces hjælper ingeniører og indkøbsteams med at vælge den rigtige fremstillingsmetode til krævende komponenter.
Lavtryksstøbning er en metalformningsproces, der bruger kontrolleret gastryk til at skubbe smeltet aluminiumslegering fra en forseglet holdeovn ind i en permanent form. I modsætning til gravitationsstøbning muliggør denne metode kontrolleret bottom-up fyldning og fortsat tryktilførsel under størkning. Disse egenskaber hjælper med at reducere turbulens, minimere visse støbefejl, forbedre materialeudnyttelsen og understøtte produktionen af komponenter med ensartede mekaniske egenskaber. Almindelige anvendelser omfatter bilhjul, topstykker, motorkomponenter, pumpehjul og industrielle dele. Denne guide forklarer, hvordan processen fungerer, dens fordele og begrænsninger, materialevalg, kvalitetskontrol og de faktorer, købere bør overveje, når de vælger en støbegodsleverandør.
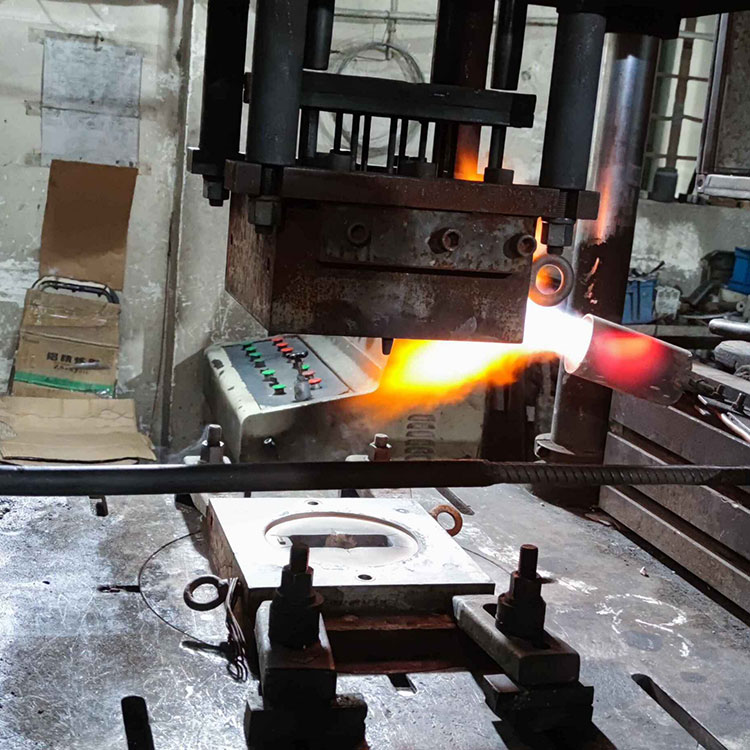
2. Hvordan fungerer fremstillingsprocessen?
3. Hvad er de vigtigste fordele?
4. Hvilke industrier bruger lavtryksstøbning?
5. Hvilke materialer er egnede?
6. Hvordan er det sammenlignet med andre støbemetoder?
7. Hvad bestemmer støbekvaliteten?
8. Hvordan skal du vælge en støbegodsleverandør?
Lavtryks trykstøbning, almindeligvis forkortet som LPDC, er en permanent formstøbeteknik, hvor relativt lavt gastryk tvinger smeltet metal opad gennem et stigrør og ind i et formhulrum. Metallet fylder hulrummet på en kontrolleret måde og forbliver under tryk, mens størkning finder sted.
Aluminiumslegeringer er meget udbredt i denne proces, fordi de tilbyder en nyttig kombination af lav vægt, korrosionsbestandighed, termisk ledningsevne og mekanisk styrke. Processen er særligt velegnet til komponenter, der kræver strukturel integritet og repeterbar produktionskvalitet.
I modsætning til konventionel gravitationsstøbning, som primært er afhængig af gravitation for at flytte smeltet metal ind i formen, giver LPDC aktiv kontrol over påfyldningsprocessen. Sammenlignet med højtryksstøbning bruger den generelt langsommere påfyldningshastigheder og lavere indsprøjtningstryk.
Ifølge Xuxings lavtryksstøbningsinformation er styring af metaltemperatur, formtemperatur, påfyldningshastighed og trykholdetid afgørende for at opnå sunde aluminiumsstøbegods.
Lavtryksstøbeprocessen involverer flere koordinerede trin. Hvert trin påvirker den endelige komponents tæthed, dimensionelle nøjagtighed, overfladetilstand og mekaniske egenskaber.
Aluminiumslegering smeltes og bringes til en passende temperatur. Operatører skal styre smelterens renhed og temperatur for at reducere risikoen for oxidindeslutninger, hydrogenrelateret porøsitet og for tidlig størkning.
Det smeltede metal holdes i en forseglet ovn under matricen. Kontrolleret gastryk, typisk leveret af trykluft eller et passende inert gassystem, skubber metallet opad gennem et stigrør ind i formhulrummet.
Bottom-up fyldning hjælper med at reducere turbulensen forbundet med ukontrolleret hældning. Den faktiske trykprofil afhænger af legeringen, formgeometrien, løftehøjden og komponentkravene.
Efter at formhulrummet er fyldt, opretholdes trykket for at hjælpe med at føre flydende metal ind i områder, der stadig størkner. Korrekt tryktiming understøtter retningsbestemt størkning og kan reducere krympningsrelaterede defekter.
Når støbningen er størknet tilstrækkeligt, udløses trykket, og formen åbnes. Komponenten fjernes, og al nødvendig trimning, varmebehandling, bearbejdning eller overfladebehandling udføres.
Eftersynsmetoder vælges i henhold til delens funktion og tegningskrav. Dimensionsmåling, visuel inspektion, mekanisk testning og røntgenundersøgelse kan anvendes, når det er relevant.
LPDC er værdsat for sin balance mellem metalflowkontrol, støbeintegritet og produktionseffektivitet. Its main benefits include the following.
Disse fordele er ikke automatiske. Legeringens renhed, formdesign, temperaturstyring, køleforhold og procesovervågning skal alle kontrolleres for at opnå de krævede resultater.
Lavtryksstøbning bruges i vid udstrækning til aluminiumskomponenter, hvor styrke, dimensionskonsistens og pålidelig intern kvalitet er vigtig.
Typiske anvendelser omfatter aluminiumshjul, topstykker, motorkomponenter, affjedringsdele og udvalgte strukturelle komponenter. Disse dele kan kræve en kombination af reduceret vægt, træthedsmodstand og pålidelig ydeevne under gentagen belastning.
Industrielt udstyrsproducenter bruger støbte aluminiumshuse, løbehjul og andre komponenter, der drager fordel af kontrolleret fyldning og næsten-net-form produktion. Afhængigt af designet kan støbning reducere den krævede bearbejdning sammenlignet med fremstilling af en del udelukkende af solidt materiale.
Pumpekomponenter, pumpehjul og relaterede dele kan drage fordel af processen, når deres geometri og legeringskrav er passende. Yderligere bearbejdning og tryk- eller lækagetest kan være nødvendig for komponenter, der er udsat for væsker eller driftstryk.
Komplekse støbegods med indvendige passager kan fremstilles under anvendelse af egnede sandkerner eller andre kernesystemer. Disse funktioner gør det muligt for ingeniører at skabe geometrier, der ville være vanskelige eller dyre at fremstille gennem bearbejdning alene.
Aluminiumslegeringer er blandt de mest almindelige materialer, der bruges til LPDC. Den passende kvalitet afhænger af komponentens styrkekrav, duktilitet, korrosionsbestandighed, varmebehandlingsbehov og driftsmiljø.
| Materiale eller legering | Typiske egenskaber | Potentielle applikationer |
|---|---|---|
| A356 aluminiumslegering | God støbeevne, korrosionsbestandighed og potentiale for varmebehandling | Autohjul, strukturelle komponenter og udvalgte maskindele |
| Al-Si-Mg aluminiumslegeringer | Nyttig kombination af styrke, støbeevne og varmebehandlingsrespons | Tekniske komponenter, der kræver mekanisk ydeevne |
| Andre egnede aluminiumslegeringer | Egenskaberne varierer alt efter sammensætning og forarbejdningsbetingelser | Skræddersyede støbegods designet til specifikke servicekrav |
A356 overvejes ofte til applikationer, der kræver en balance mellem styrke og duktilitet. Legeringsbetegnelse alene garanterer dog ikke endelige egenskaber. Kemisk sammensætning, støbeforhold, varmebehandling og inspektionsresultater har alle indflydelse på ydeevnen.
Før produktion skal købere bekræfte den nøjagtige legeringsspecifikation, gældende materialestandarder, påkrævede mekaniske egenskaber og enhver efterstøbningsbehandling med producenten.
Forskellige støbeteknologier tjener forskellige produktionsmål. Det bedste valg afhænger af komponentgeometri, årlig efterspørgsel, materialekrav, værktøjsinvesteringer og acceptable defektniveauer.
| Sammenligningsfaktor | Lavtryks trykstøbning | Højtryksstøbning | Gravity Die Casting |
|---|---|---|---|
| Metal fyld | Kontrolleret tryk nedefra | Højhastighedsindsprøjtning under højt tryk | Primært drevet af tyngdekraften |
| Typiske styrker | Kontrolleret fyldning og potentiale for forsvarlige konstruktionsstøbninger | Høj produktionshastighed og komplekse tyndvæggede former | Relativt simpel proces og værktøjsarrangement |
| Produktionshastighed | Generelt moderat til langsom | Generelt hurtigt | Generelt moderat |
| Materialeudnyttelse | Ofte gunstigt, afhængig af formdesign | Afhænger af løberdesign og genbrugspraksis | Afhænger af port- og fodringsdesign |
| Varmebehandling | Mulighed for passende legeringer og lydstøbninger | Begrænset af porøsitet og procesbetingelser for nogle applikationer | Muligt for passende legeringer og støbekvalitet |
| Typiske applikationer | Hjul og strukturelle aluminiumsdele | Huse, beslag og højvolumenkomponenter | Generelle aluminiumskomponenter og industrielle dele |
LPDC er ikke automatisk ethvert alternativ overlegen. Højtryksstøbning kan være at foretrække, når hurtig produktion og tynde vægge er prioriterede. Gravity trykstøbning kan tilbyde en enklere vej for passende komponenter. Ingeniører bør sammenligne de komplette produktionskrav i stedet for at vælge en proces baseret på én parameter.
For yderligere evaluering, se Xuxings ressourcer til fremstilling af aluminiumsstøbning og gennemgå egnetheden af permanente formstøbeløsninger til den påtænkte anvendelse.
Pålidelig lavtryksstøbning afhænger af samspillet mellem materialeegenskaber, værktøjsdesign, termisk styring og produktionskontrol. Flere faktorer fortjener særlig opmærksomhed.
For kritiske komponenter kan en kvalitetsplan omfatte dimensionsrapporter, hårdheds- eller trækprøvning, metallografisk undersøgelse og røntgeninspektion. Ikke alle dele kræver hver test; inspektionsplanen skal afspejle tegningen, servicebetingelserne og kundespecifikationerne.
At vælge en leverandør indebærer mere end at sammenligne det oprindelige tilbud. Købere bør kontrollere, om producenten konsekvent kan producere komponenter, der opfylder de nødvendige tekniske og kommercielle specifikationer.
Xuxing, også kendt som Ningbo Yinzhou Xuxing Machinery Co., Ltd., beskriver sine produktionskapaciteter inden for lavtryksstøbning af aluminiumslegeringer, gravitationsstøbning, højtryksstøbning og zinklegeringsstøbning. Virksomheden rapporterer mere end 17 års produktionserfaring og produktionskapacitet på over 500 dele pr. dag. Købere bør bekræfte nuværende kapacitet, tekniske omfang og projektspecifikke krav direkte med virksomheden.
For at udarbejde et nøjagtigt tilbud skal du give leverandøren 2D-tegninger eller 3D-modeller, legeringskrav, årlig efterspørgsel, tolerancespecifikationer, forventninger til overfladefinish og eventuelle test- eller certificeringskrav.
Hovedformålet er at fremstille metalkomponenter ved at fylde en permanent form med smeltet legering under kontrolleret gastryk. Denne metode kan forbedre fyldningsstabiliteten, reducere visse støbefejl og understøtte produktionen af aluminiumsdele med ensartede mekaniske egenskaber.
Ja. Lavtryksstøbning bruges i vid udstrækning til fremstilling af aluminiumshjul, fordi kontrolleret fyldning og tryktilførsel kan understøtte god strukturel integritet og træthedsydelse. Den endelige egnethed afhænger af legeringen, hjuldesign, varmebehandling og valideringstestning.
Lavtryksstøbning bruger relativt lavt gastryk til at flytte smeltet metal ind i en form, normalt nedefra. Højtryksstøbning injicerer metal hurtigt ved meget højere tryk. LPDC vælges ofte til strukturel integritet og varmebehandlelige legeringer, mens HPDC ofte vælges til høje produktionshastigheder og komplekse tyndvæggede dele.
Ja, udvalgte aluminiumslegeringer kan varmebehandles, herunder T6-behandling, hvis støbekvaliteten og legeringssammensætningen er passende. Producenten bør verificere processen, behandlingsparametrene og de endelige mekaniske egenskaber i forhold til projektspecifikationerne.
Vigtige omkostningsfaktorer omfatter komponentstørrelse og kompleksitet, legeringsvalg, værktøjsdesign, årlig ordremængde, produktionscyklustid, bearbejdning, varmebehandling, inspektion og efterbehandlingskrav. At levere komplette tekniske specifikationer hjælper leverandører med at udarbejde et mere pålideligt tilbud.
Angiv en komponenttegning eller 3D-model, materialekvalitet, estimeret årlig volumen, kritiske dimensioner, overfladekrav, varmebehandlingsbehov og inspektionskriterier. Hvis delen er sikkerhedskritisk eller skal modstå tryk eller udmattelsesbelastning, skal de relevante ydeevnekrav tydeligt angives.
Lavtryksstøbning giver producenterne en praktisk måde at producere aluminiumskomponenter med kontrolleret metalfyldning, god materialeudnyttelse og potentialet for pålidelig mekanisk ydeevne. Dens effektivitet afhænger af at vælge den rigtige legering, optimere formen og trykprofilen, kontrollere størkning og anvende passende inspektionsmetoder. For bilindustrien, industrimaskiner og andre krævende applikationer er evaluering af hele fremstillingsprocessen afgørende for at opnå ensartet kvalitet og konkurrencedygtige produktionsomkostninger.
Hvis du køber tilpassede aluminiumsstøbegods eller sammenligner støbeprocesser for et nyt projekt, kan Xuxing hjælpe dig med at udforske passende fremstillingsmuligheder. Del dine tegninger, materialekrav, målmængder og kvalitetsspecifikationer for at diskutere de næste trin.Kontakt osi dag for at anmode om et tilbud og lære mere om lavtryksstøbeløsninger, der er skræddersyet til din applikation.